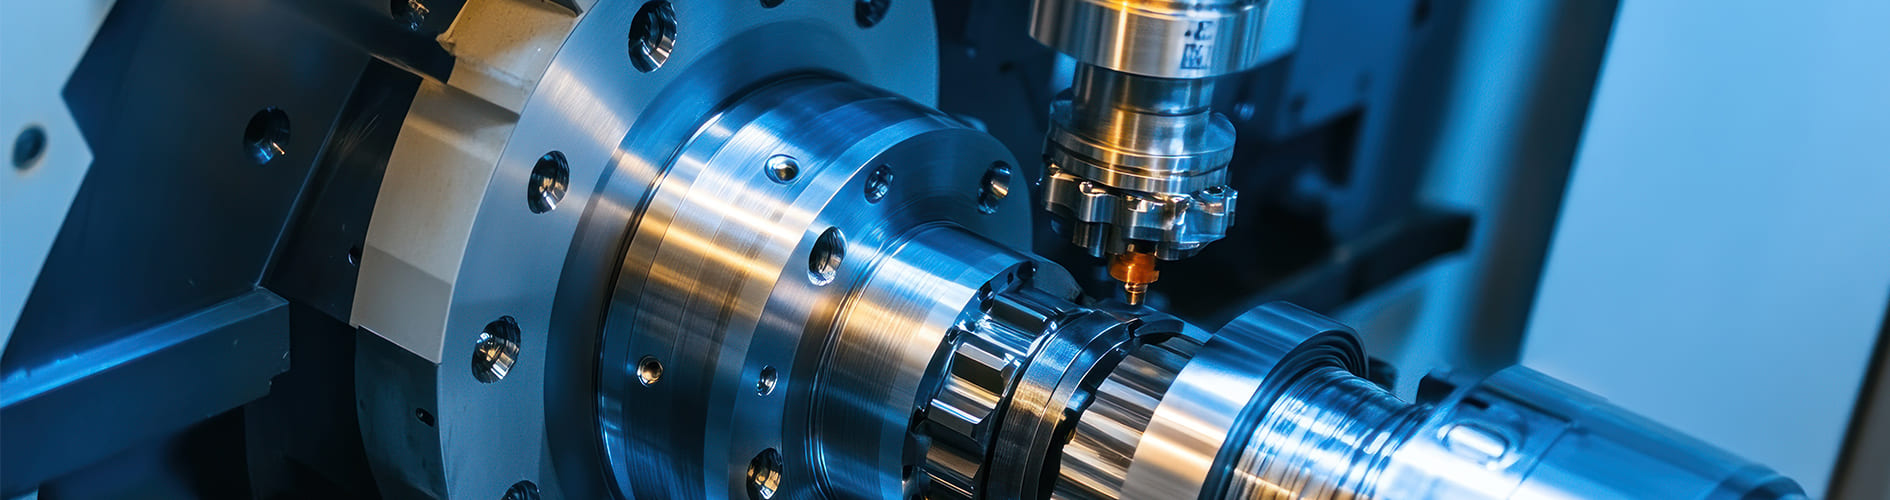
Wenn Sie zum ersten Mal eine Drehmaschine spezifizieren oder eine ersetzen, die die Toleranzen nicht mehr einhält, spielt die Herstellermarke selten eine Rolle. Vielmehr geht es darum, wie sich Metall beim Eingriff eines Werkzeugs verhält und welche Maschinenarchitektur dieses Verhalten für Ihre Werkstücke optimal steuert. Dieser Leitfaden erklärt, was eine Drehmaschine ist, die Mechanik hinter jedem Drehvorgang, die wichtigsten Drehmaschinentypen, ihre jeweiligen Anwendungsbereiche in der Industrie und welche Spezifikationsprüfungen Sie vor der endgültigen Entscheidung durchführen sollten.
Was ist eine Drehmaschine?
Eine Drehmaschine ist eine Werkzeugmaschine, die ein Werkstück durch Rotation gegen ein stationäres Schneidwerkzeug formt. Sie ist die älteste Werkzeugmaschine, die heute noch täglich industriell eingesetzt wird, und nach wie vor die schnellste und präziseste Methode zur Herstellung von Teilen mit rundem Querschnitt – Wellen, Bolzen, Buchsen, Flanschen, Rollen, Ventilgehäusen, Hydraulikzylindern und Gewindeteilen aller Art.
Das entscheidende Merkmal muss präzise formuliert werden, denn es unterscheidet das Drehen von allen anderen Bearbeitungsverfahren: Auf einer Drehmaschine rotiert das Werkstück, das Werkzeug hingegen nicht. Auf einer Fräsmaschine ist es umgekehrt – der Fräser dreht sich, das Werkstück bleibt still. Dieser eine Unterschied bestimmt die Stärken der jeweiligen Maschine. Da ein rotierendes Werkstück naturgemäß einen perfekten Kreis beschreibt, erzielt eine Drehmaschine Rundheit und Konzentrizität, die auf keinem anderen Weg zu erreichen wären.
Drehen ist zudem effizient. Das Werkzeug bleibt kontinuierlich im Kontakt mit dem Material, anstatt bei jeder Umdrehung in den Schnitt ein- und auszufahren. Dadurch ist die Spanbildung gleichmäßig, die Schnittkräfte sind vorhersehbar und die Oberflächengüte konstant. Diese Kontinuität ist der Grund, warum Drehen bei nahezu jeder Stückzahl die kostengünstigste Methode zur Herstellung runder Bauteile ist.
Die Mechanik des Drehens: Was bestimmt tatsächlich das Ergebnis?
Nahezu jedes Problem beim Drehen – mangelhafte Oberflächengüte, kurze Werkzeugstandzeit, Teile außerhalb der Toleranz, Späne, die sich um das Werkstück wickeln – lässt sich auf eine der vier unten genannten Variablen zurückführen. Diese zu verstehen ist wertvoller als jedes Datenblatt einer Maschine.
Die Schnittgeschwindigkeit ist nicht die Spindeldrehzahl.
Die Schnittgeschwindigkeit (V c ) gibt an, wie schnell das Material die Schneide passiert, gemessen in Metern pro Minute. Die Spindeldrehzahl (n) wird in Umdrehungen pro Minute angegeben. Sie hängen über den Durchmesser zusammen:
V c = π × D × n ÷ 1000
(D = Schnittdurchmesser in mm, n = Spindeldrehzahl in U/min)
Die praktischen Folgen sind erheblich. Beim Planfräsen in Richtung Werkstückmitte verringert sich der Durchmesser und die Schnittgeschwindigkeit sinkt rapide – genau in der Mitte erreicht sie null. Daher verschlechtert sich die Oberflächengüte bei manuellen Maschinen in der Nähe der Werkstückmitte. CNC-Steuerungen bieten deshalb eine konstante Schnittgeschwindigkeit (CSS) , die die Spindeldrehzahl automatisch erhöht, um die Schnittgeschwindigkeit konstant zu halten, während der Durchmesser abnimmt. Typische Schnittgeschwindigkeiten verdeutlichen die Größenordnung: Unbeschichteter Schnellarbeitsstahl auf Baustahl wird mit etwa 20–40 m/min bearbeitet, beschichtetes Hartmetall auf demselben Material mit 150–300 m/min und Aluminiumlegierungen mit deutlich höheren Geschwindigkeiten.
Die Vorschubgeschwindigkeit bestimmt die Oberflächengüte; die Schnitttiefe bestimmt die Produktivität.
Der Vorschub (f, in mm pro Umdrehung) gibt an, wie weit das Werkzeug pro Spindelumdrehung vorrückt. Die Schnitttiefe (a p ) beschreibt, wie tief das Werkzeug in das Material eindringt. Anfänger gehen oft fälschlicherweise davon aus, dass beide Größen die Oberflächengüte gleichermaßen beeinflussen. Die theoretische Oberflächenrauheit hängt fast ausschließlich vom Vorschub und vom Werkzeugspitzenradius (r ε ) ab.
Ra ≈ f² ÷ (32 × r ε )
Da der Vorschub quadratisch ist, verbessert eine Halbierung die theoretische Rauheit um etwa das Vierfache. Ein Vorschub von 0,2 mm/U bei einem Spitzenradius von 0,8 mm ergibt eine Oberflächenrauheit (Ra) von ca. 1,6 µm; eine Reduzierung auf 0,1 mm/U ergibt ca. 0,4 µm. Die Schnitttiefe beeinflusst die Oberflächengüte hingegen kaum – genau deshalb ist die Standardstrategie, tief und schnell vorzuschruppen und anschließend flach und langsam zu schlichten. Eine Erhöhung der Schnitttiefe ist fast immer die kostengünstigste Methode, um mehr Material pro Minute abzutragen.
Die Chipsteuerung trennt einen funktionierenden Prozess von einem Kampfprozess
Ein gut geformter Span bricht in kurze, kommaförmige Stücke, die sauber abfallen. Ein schlecht geformter Span hingegen entsteht als durchgehender Strang, der sich um das Werkstück wickelt, die Oberfläche zerkratzt, den Revolver blockiert und zu einer echten Gefahr wird. Die Spanform wird durch die Kombination aus Vorschub, Schnitttiefe und der in den Wendeschneidplatteneinsatz gepressten Spanbrechergeometrie bestimmt – und jede Wendeschneidplatte hat einen Arbeitsbereich, außerhalb dessen sie keine zuverlässigen Späne bricht. Meldet ein Bediener zähe Späne, besteht die Lösung in der Regel darin, den Vorschub leicht zu erhöhen, anstatt die Maschinendrehzahl zu reduzieren.
Die Steifigkeit entscheidet darüber, ob die Maschine rattert.
Die Schnittkräfte drücken das Werkzeug vom Werkstück weg und verwinden die Maschinenstruktur. Jede Verformung führt zu Maßabweichungen; jede Verformung mit anschließender rhythmischer Rückfederung erzeugt Rattern – selbsterregte Schwingungen, die eine charakteristische Wellenoberfläche hinterlassen und Wendeschneidplatten zerstören. Rattern wird durch die Steifigkeit und Dämpfung des gesamten Systems bestimmt: Spindellager, Maschinenbett, Schlitten, Werkzeughalter, Werkzeugüberhang und Werkstückauflage. Deshalb ist ein schweres Gusseisenbett keine Reminiszenz und deshalb verhalten sich die beiden im Folgenden beschriebenen CNC-Bettkonstruktionen unter Last so unterschiedlich.
Werkstückspannung und die Längen-Durchmesser-Regel
Eine nützliche Faustregel: Werkstücke, die in einem Spannfutter eingespannt und nicht abgestützt sind, lassen sich zuverlässig bis zu einer Länge vom Dreifachen ihres Durchmessers bearbeiten. Darüber hinaus verursacht die Durchbiegung Konusbildung und Rattern, und das freie Ende sollte durch eine Reitstockspitze abgestützt werden. Bei mehr als dem Acht- bis Zehnfachen des Durchmessers reicht selbst das nicht mehr aus, und eine Lünette wird erforderlich. Das Ignorieren dieser Regel ist die häufigste Ursache für konische Wellen in einer Werkstatt, die ansonsten über eine perfekt präzise Maschine verfügt.
Wichtige Teile einer Drehmaschine
- Bett – das Fundament, das alle anderen Baugruppen trägt und die Stabilität der Maschine bestimmt.
- Spindelstock – beherbergt die Hauptspindel, ihre Lager und das Antriebssystem.
- Hauptspindel – die rotierende Welle, die das Werkstück antreibt; ihre Bohrung bestimmt die größte Stange, die hindurchpassen kann.
- Spannfutter – 3-Backen-Futter für Rundmaterial, 4-Backen-Futter für unregelmäßige oder außermittige Werkstücke, Spannzangenfutter für kleine Präzisionsteile.
- Reitstock – stützt das freie Ende langer Werkstücke und hält Bohrer, Reibahlen und Zentrierspitzen.
- Schlitten (Sattel und Schürze) – fährt entlang des Bettes und trägt das Schneidwerkzeug.
- Querschlitten – bewegt das Werkzeug senkrecht zur Spindelachse (der X-Achse).
- Verbundschlitten – schwenkbar zum Schneiden von Kegeln und Winkeln an einer manuellen Maschine.
- Werkzeughalter oder Revolver – klemmt die Werkzeuge ein; ein CNC-Revolver indexiert automatisch 8, 10 oder 12 Werkzeuge.
- Leitspindel und Vorschubstange – treiben den Schlitten zum Gewindeschneiden und für den allgemeinen Vorschub an.
- Feste Auflage und Mitnehmerauflage – Unterstützung schlanker Werkstücke gegen Durchbiegung.
- Kühlmittelsystem – Pumpe, Tank und Düsen zur Zufuhr von Schneidflüssigkeit zum Schnitt.
Was kann eine Drehmaschine leisten?
- Drehen – Reduzierung des Außendurchmessers auf das gewünschte Maß entlang der Längsachse des Werkstücks.
- Plandrehen – das Bearbeiten des Endes des Werkstücks flach und rechtwinklig zur Achse.
- Bohren – das Vergrößern und Richten eines vorhandenen Lochs auf einen präzisen Durchmesser.
- Bohren und Reiben – Herstellen von Löchern auf der Mittellinie mit Hilfe von Reitstockwerkzeugen.
- Gewindeschneiden – Schneiden von Innen- oder Außengewinden durch Synchronisierung des Vorschubs mit der Spindeldrehung.
- Nuten und Abstechen – Einfräsen von Aussparungen oder Trennen des fertigen Teils vom Stab.
- Kegeldrehen – Herstellung von konischen Flächen für Wellensitze und Werkzeugkegel.
- Rändelung – das Aufbringen einer strukturierten Grifffläche auf einen Griff oder Knauf.
Die Arten von Drehmaschinen
Drehmaschinen werden nach ihrer Steuerung und der Konstruktion des Maschinenbetts klassifiziert. Diese beiden Faktoren bestimmen den Preis, die Belastbarkeit und die Einsatzbereiche, für die eine Maschine geeignet ist.
1. Konventionelle Drehmaschine (Motordrehmaschine / Handdrehmaschine)
Eine konventionelle Drehmaschine wird von Hand bedient. Der Bediener wählt die Spindeldrehzahl über ein Getriebe, stellt die Vorschübe über Hebel ein und bewegt den Schlitten und den Querschlitten mit Handrädern, wobei er die Abmessungen über Skalen oder eine Digitalanzeige abliest.
Für die Serienfertigung ist das zu langsam. Manuelle Drehmaschinen bleiben aber aus drei Gründen unverzichtbar: Erstens entfällt die Programmierung, sodass ein erfahrener Dreher bereits ein Einzelteil bearbeitet, bevor der Programmierer den ersten Codeblock fertiggestellt hat. Zweitens eignen sie sich für Reparaturarbeiten, bei denen jeder Auftrag anders ist und die Zeichnung oft das defekte Teil selbst darstellt. Und drittens können sie Größen bearbeiten, die CNC-Maschinen wirtschaftlich kaum erreichen – eine robuste konventionelle Drehmaschine kann Walzen und Zylinder bearbeiten, die kein Standard-Drehzentrum bearbeiten könnte. Eine kleinere Tischdrehmaschine deckt das andere Ende ab: Werkzeugbau, Schulungen und leichte Fertigungsarbeiten.
Ideal geeignet für: Wartung und Reparatur, Werkzeugbau, Prototypenbau, Schulungen und sehr große oder sehr lange Werkstücke.
2. CNC-Drehmaschine – Flachbetttyp
Eine CNC-Drehmaschine mit Flachbett behält die horizontale Bettanordnung einer konventionellen Maschine bei, ersetzt jedoch Handräder durch servogesteuerte Achsen und eine CNC-Steuerung. Die Führungsbahnen befinden sich annähernd in derselben horizontalen Ebene wie die Spindelachse, und der Bediener blickt direkt auf das Werkstück.
Zwei Vorteile bleiben bestehen. Erstens die Zugänglichkeit : Der Bediener kann das Spannfutter, den Reitstock und die gesamte Werkstücklänge ungehindert erreichen, was insbesondere bei schweren, langen oder per Kran verladenen Teilen wichtig ist. Zweitens die Längenkapazität : Ein Flachbett lässt sich kostengünstig und stabil verlängern, daher sind CNC-Maschinen mit langem Bett fast immer als Flachbettmaschinen ausgeführt. Ein mittelgroßes Modell wie die BMT 2140HL eignet sich für allgemeine Wellenbearbeitungen, während größere Flachbettmaschinen Walzen- und Zylinderbearbeitungen im Meterbereich übernehmen.
Der Nachteil besteht in der Späneabfuhr: Auf einem horizontalen Bett fallen die Späne auf die Gleitbahnen und müssen durch Kühlmittelstrom, ein Förderband oder den Bediener entfernt werden.
Am besten geeignet für: lange Wellen und Rollen, schwere oder unhandliche Werkstücke, geringe bis mittlere Stückzahlen, bei denen die Teilegröße wichtiger ist als die Zykluszeit, und Betriebe, die von der manuellen Drehtechnik umstellen.
3. CNC-Drehmaschine – Schrägbett-Typ
Bei einer CNC-Drehmaschine mit Schrägbett wird das Bett typischerweise um 30°, 45° oder 60° gegenüber der Horizontalen geneigt, sodass der Revolver von oben und hinten anfährt. Dies ist die Standardkonfiguration für moderne Seriendrehmaschinen, und zwar aus strukturellen, nicht aus ästhetischen Gründen.
Durch die Neigung des Maschinenbetts wird die Schnittkraft optimal auf den stabilsten Bereich des Betts ausgerichtet, wodurch die Durchbiegung unter Last bei gleicher Gusseisenmasse geringer ausfällt. Die Späne fallen direkt über die Schräge in ein Förderband, anstatt sich in den Führungsbahnen zu sammeln. Die Neigung verkürzt zudem den Abstand zwischen Spindellagern und Revolver, was die Eigenfrequenz der Konstruktion erhöht und größere Schnittgeschwindigkeiten ermöglicht, bevor Rattern auftritt. Die Anordnung eignet sich auch für die Automatisierung – ein Stangenvorschub, ein Portallader oder ein Roboter haben freien Zugang zum Spannfutter. Eine kompakte Schrägbettmaschine für Stangenmaterial ist die typische Drehzelle für die Serienfertigung.
Ideal geeignet für: mittlere bis hohe Produktionsvolumina, komplexe Drehteile, Stangenbearbeitung und alle Anwendungen, bei denen Zykluszeit und unbeaufsichtigter Betrieb wichtig sind.
Drehzentren: Wenn eine Drehmaschine mit dem Fräsen beginnt
Ein Drehzentrum ist keine separate Maschinenbettart, sondern eine Leistungsstufe: eine CNC-Drehmaschine, üblicherweise mit Schrägbett, ausgestattet mit angetriebenen Werkzeugen und einer C-Achse. Die Spindel kann indexiert und in einem präzisen Winkel arretiert werden, während ein angetriebenes Werkzeug eine Querbohrung bohrt, eine Fläche fräst oder eine Keilnut fräst. Der Vorteil liegt nicht im Fräsen selbst – das erledigt ein Bearbeitungszentrum besser –, sondern in der Vermeidung einer zweiten Aufspannung. Das Werkstück wird in einer einzigen Aufspannung komplett fertiggestellt, wodurch der Ausrichtungsfehler vermieden wird, der beim Umspannen zwischen Maschinen entstehen würde. Gegenspindeln erweitern dieses Prinzip auf die Rückseite des Werkstücks.
CNC-Drehmaschine mit Flachbett vs. Schrägbett: Welche sollten Sie wählen?
| Kriterium | CNC-Drehmaschine mit Flachbett | CNC-Drehmaschine mit Schrägbett |
|---|---|---|
| Bettausrichtung | Horizontal | Neigt, typischerweise 30–60° |
| Typische Arbeit | Lange Wellen, Rollen, große Flansche | Kompakte, komplexe Fertigungsteile |
| Längenkapazität | Ausgezeichnet — wirtschaftlich | Mäßig |
| Chip-Abfuhr | Die Chips landen auf den Wegen | Die Späne fallen durch die Schwerkraft zu Boden. |
| Steifigkeit pro Masseneinheit | Gut | Höher – die Kraft ist auf den Bettbereich ausgerichtet. |
| Bedienerzugang zum Spannfutter | Sehr gut, freie Sicht | Gut, aber tiefere Reichweite |
| Bereitschaft zur Automatisierung | Mäßig | Hoch – geeignet für Stangenzuführungen und Roboter |
| Schwere / kranverladene Teile | Einfacher zu laden | Von oben schwerer zu beladen |
| Optimales Produktionsvolumen | Niedrig bis mittel | Mittel bis hoch |
Eine einfache Regel: Ist das Teil lang, schwer oder unhandlich, wählen Sie eine Flachbettmaschine. Ist es klein, komplex und werden viele Teile gefertigt, ist eine Schrägbettmaschine die bessere Wahl. Betriebe, die beides anbieten, besitzen in der Regel beide Maschinentypen.
Industrielle Anwendungen von Drehmaschinen
Das Drehen kommt in nahezu allen Fertigungsbranchen vor, doch jede Branche legt Wert auf unterschiedliche Anforderungen an die Maschinenleistung. Die Kenntnis der relevanten Anforderungen ist der schnellste Weg zur richtigen Spezifikation.
Automobil- und Motorradkomponenten
Getriebewellen, Zahnradrohlinge, Radnaben, Bremskolben, Injektorgehäuse und Ventilsitze werden in enormen Stückzahlen mit engen, statistisch kontrollierten Toleranzen gefertigt. Der entscheidende Faktor in der Branche sind Zykluszeit und Prozessfähigkeit – eine Zeitersparnis von zwei Sekunden multipliziert mit einer Million Teilen ist ein echter Unterschied, und der Cpk-Wert muss über eine ganze Schicht konstant bleiben. Hier kommen Schrägbett-Drehmaschinen zum Einsatz: Stangenzuführungen, Doppelrevolver, angetriebene Werkzeuge und In-Prozess-Messtechnik, wobei die Teile in einer einzigen Aufspannung komplett fertiggestellt werden.
Öl, Gas und Energie
Bohrgestänge, Ventilkörper, Bohrlochkopfkomponenten, Kupplungen und Pumpenwellen sind groß, lang und werden häufig aus zähen, kaltverfestigenden Legierungen wie Duplex-Edelstahl und Inconel gefertigt. Hierbei sind Längenkapazität, Drehmoment bei niedrigen Drehzahlen und Rückverfolgbarkeit entscheidend . Diese Werkstoffe bearbeiten sich langsam und erfordern ein hohes Drehmoment bei niedrigen Drehzahlen. Daher ist eine Flachbettmaschine mit Getriebekopf und entsprechender Masse in der Regel die richtige Lösung – in Verbindung mit der API-Gewindeschneidfähigkeit, die oft die ausschlaggebende Spezifikation darstellt.
Hydraulik und Pneumatik
Zylinderrohre, Kolbenstangen, Dichtungen, Schieberventile und Verschraubungen dominieren diesen Bereich. Entscheidend sind die Oberflächengüte und die geometrische Genauigkeit der Bohrung : Eine unrunde oder schlecht bearbeitete Zylinderbohrung dichtet nicht ab, unabhängig vom Durchmesser, der mit einem Mikrometer gemessen wird. Tiefbohrungen an langen Bauteilen verdeutlichen das Problem des Längen-Durchmesser-Verhältnisses, weshalb Lünetten, Mitnehmerauflagen und Honvorgänge in Hydraulikwerkstätten Standard sind.
Luft- und Raumfahrt
Kolbenringe, Lagergehäuse, Aktuatorgehäuse und Befestigungselemente werden aus Titan, Nickel-Superlegierungen und hochfestem Edelstahl gefertigt. Die Herausforderungen liegen in der Materialbeschaffenheit und der Dokumentation . Diese Legierungen erzeugen extreme Hitze an der Schneidkante und verfestigen sich bei längerer Verweildauer des Werkzeugs. Daher sind steife Maschinen, scharfe Werkzeuge, Hochdruckkühlung und ein wirklich konstanter Vorschub weitaus wichtiger als die Nennleistung der Spindel. Die Stückzahlen sind gering, die Toleranzen eng, und jedes Teil wird lückenlos dokumentiert.
Allgemeine Maschinenbau- und Lohnfertigungsbetriebe
Das charakteristische Merkmal von Lohnfertigungsbetrieben ist, dass sie die Aufträge des Folgemonats nicht vorhersagen können. Der Druck liegt in der Flexibilität und den Rüstzeiten , nicht in der Zykluszeit. Eine Kombination aus mindestens einer konventionellen Drehmaschine für Einzelanfertigungen und Reparaturen sowie einer CNC-Maschine für Serienaufträge ist einer einzelnen, hochspezialisierten Maschine deutlich überlegen. Schnellwechselwerkzeuge und dialogbasierte Programmierung amortisieren sich hier schneller als anderswo.
Formen, Werkzeuge und Matrizen
Auswerferstifte, Hülsen, Kernstifte, Stützplatten und Rundeinsätze werden einzeln oder paarweise mit sehr engen Toleranzen, oft aus gehärtetem Material, gedreht. Der Druck liegt auf Genauigkeit und Oberflächengüte der Einzelteile . Hartdrehen – die Bearbeitung von Bauteilen mit einer Härte über 45 HRC mit CBN-Wendeschneidplatten anstelle des Schleifens – ist mittlerweile Routine und hängt fast ausschließlich von der Steifigkeit und thermischen Stabilität der Maschine ab.
Landwirtschaftliche und schwere Maschinen
Achsen, Bolzen, Buchsen, Gestängekomponenten und Hydraulikzylinder werden in mittleren Stückzahlen gefertigt, häufig aus Schmiede- oder Gussteilen mit harter, unebener Oberfläche. Der Druck liegt in der Zähigkeit durch unterbrochene Schnitte und der Toleranz gegenüber der Aufspannung . Eine Maschine mit hoher Spannkraft im Spannfutter, einem robusten Revolver und Toleranz gegenüber unterschiedlichen Materialzugaben ist wirtschaftlicher als eine schnellere, aber empfindlichere Maschine.
Medizinprodukte
Knochenschrauben, Implantatkomponenten und Teile chirurgischer Instrumente sind klein, komplex und aus Titan, Kobalt-Chrom oder implantatgeeignetem Edelstahl gefertigt. Miniaturpräzision, Oberflächenintegrität und vollständige Rückverfolgbarkeit sind entscheidend. Drehzentren mit Langspindel und kleinem Schrägbett mit angetriebenen Werkzeugen dominieren, da die Teile vollständig bearbeitet sein müssen – und Oberflächenfehler nicht nur kosmetische, sondern auch klinische Probleme darstellen.
Wie man die richtige Drehmaschine auswählt
Beginnen Sie mit dem größten Teil, nicht mit dem durchschnittlichen Teil.
Zwei Dimensionen definieren den Bearbeitungsbereich. Der Drehdurchmesser über dem Bett ist der größte Durchmesser, der sich über das Bett drehen kann; der Spitzenabstand ist der längste Teil, der zwischen Spindel und Reitstock passt. Beachten Sie, dass der Drehdurchmesser über dem Bett nicht dem Drehdurchmesser über dem Querschlitten entspricht. Letzterer ist stets kleiner und begrenzt die tatsächliche Länge eines Werkstücks. Prüfen Sie beide Werte und dimensionieren Sie das Werkstück entsprechend dem größten Auftrag, den Sie realistischerweise gewinnen können.
Entscheide dich zwischen Bar- und Chuck-Arbeit
Bei der Bearbeitung von Stangenmaterial ist die Spindelbohrung der maßgebliche Parameter – sie bestimmt den maximalen Stangendurchmesser, der durch die Spindel geführt werden kann. Bei der Bearbeitung von Gussteilen, Schmiedeteilen oder vorgeschnittenen Rohlingen sind die Spannfuttergröße, der Backenhub und die Spannkraft wichtiger.
Das Drehmoment, nicht nur die Leistung, sollte dem Material angepasst werden
Die maximale Spindelleistung allein sagt nicht alles. Was einen schweren Schruppschnitt begrenzt, ist üblicherweise das Drehmoment bei niedrigen Drehzahlen , welches von der Antriebs- und Getriebekonfiguration abhängt. Ein Getriebespindelkopf liefert bei niedriger Drehzahl deutlich mehr Drehmoment als ein Direktantrieb mit der gleichen Kilowatt-Leistung – genau das, was für die Bearbeitung großer Durchmesser in zähen Legierungen erforderlich ist.
Wiege die Maschine, buchstäblich
Bei zwei Maschinen ähnlicher Spezifikationen ist die schwerere in der Regel steifer. Diese Steifigkeit beeinflusst die Oberflächengüte, die Werkzeugstandzeit und die Genauigkeit der Fertigung, insbesondere im Hundertstelbereich. Gusseisen bietet die günstigste Präzision, die man erwerben kann.
Seien Sie realistisch in Bezug auf die Steuerung und den Bediener.
Eine hochentwickelte Steuerung ist nutzlos, wenn sie in der Fertigung niemand sicher bedienen kann. Überlegen Sie, welche Steuerung Ihr Team bereits kennt, wie die Dialogprogrammierung funktioniert und ob Ihr CAM-Postprozessor vorhanden ist. Für einen Betrieb, der von jedem Teil nur ein oder zwei Stück fertigt, kann eine manuelle Maschine mit Digitalanzeige eine CNC-Drehmaschine tatsächlich übertreffen.
Prüfen Sie den Support, bevor Sie den Preis prüfen.
Eine Werkzeugmaschine ist eine Anschaffung für 15 bis 30 Jahre. Spindellager, Kugelgewindetriebe, Revolverkomponenten und Steuerungsteile müssen regelmäßig ausgetauscht werden. Erkundigen Sie sich nach der Dauer der Ersatzteilgarantie, dem Standort der Servicetechniker und der realistischen Reaktionszeit.
Wie man eine Drehmaschine wartet
- Halten Sie die Gleitbahnen sauber und geschmiert. Unter dem Sattel eingeklemmte Späne können die Führungsbahnen dauerhaft beschädigen. Wischen Sie die Gleitbahnen nach jeder Schicht ab und prüfen Sie, ob das Schmiersystem tatsächlich Öl liefert.
- Achten Sie auf die Kühlmittelqualität. Überprüfen Sie die Konzentration wöchentlich mit einem Refraktometer und entfernen Sie regelmäßig Fremdöl. Verschlechterte Kühlmittelqualität führt zu Rost, schlechter Oberflächenbeschaffenheit, verkürzter Werkzeugstandzeit und Hautreizungen.
- Behalten Sie die Spindel im Auge. Zunehmende Geräusche, Vibrationen oder eine erhöhte Lagertemperatur sind Frühwarnzeichen. Ein planmäßiger Lageraustausch kostet nur einen Bruchteil einer festsitzenden Spindel.
- Warten Sie das Spannfutter. Zerlegen, reinigen und fetten Sie den Spiral- oder Keilmechanismus regelmäßig. Ein verschmutztes Spannfutter verliert seine Spannkraft lange bevor es verschlissen aussieht – ein Sicherheitsrisiko bei hohen Drehzahlen.
- Überprüfen Sie Ausrichtung und Nivellierung jährlich. Prüfen Sie die Reitstockausrichtung und die Bettnivellierung mit einer Präzisionswasserwaage und einem Prüfstab. Mit der Zeit setzt sich das Fundament, und eine nicht nivellierte Drehmaschine erzeugt eine Kegelform, die kein Bediener korrigieren kann.
Häufig gestellte Fragen
Worin besteht der Unterschied zwischen einer Drehmaschine und einer Fräsmaschine?
Auf einer Drehmaschine rotiert das Werkstück gegen ein stationäres Werkzeug, was sich für runde Teile eignet. Auf einer Fräsmaschine rotiert das Werkzeug gegen ein stationäres Werkstück, was für ebene Flächen, Nuten und prismatische Teile geeignet ist. Moderne Drehzentren verwischen die Grenzen, indem sie angetriebene Werkzeuge einsetzen, die fräsen, während das Werkstück im Spannfutter eingespannt ist.
Was bedeutet „Schwingung über Bett“ bei einer Drehmaschine?
Der maximale Durchmesser des Werkstücks, das sich über das Bett drehen kann, ohne dagegen zu stoßen, wird als Schwenkbereich über dem Bett bezeichnet. Der Schwenkbereich über dem Querschlitten ist kleiner und stellt die praktische Grenze beim Drehen über die gesamte Länge eines Werkstücks dar. Daher sollten immer beide Werte überprüft werden.
Warum hinterlässt meine Drehbank beim Plandrehen in der Mitte eine unsaubere Oberfläche?
Da die Schnittgeschwindigkeit mit zunehmendem Durchmesser abnimmt und in der Mitte null erreicht, sollte man bei einer CNC-Maschine eine konstante Schnittgeschwindigkeit verwenden oder bei einer manuellen Maschine den Vorschub verringern und die Drehzahl erhöhen, sobald sich das Werkzeug der Mitte nähert.
Wie kann ich verhindern, dass Pommes frites lange Fäden ziehen?
Fadenförmige Späne deuten in der Regel darauf hin, dass der Vorschub für die Spanbrechergeometrie der Wendeschneidplatte zu gering ist. Erhöhen Sie den Vorschub leicht, prüfen Sie, ob die Schnitttiefe im Arbeitsbereich der Wendeschneidplatte liegt, und vergewissern Sie sich, dass der Spanbrecher für das Material geeignet ist.
Ist eine Schrägbett-Drehmaschine immer besser als eine Flachbett-Drehmaschine?
Nein. Ein Schrägbett ist im Verhältnis zu seiner Masse steifer, transportiert Späne besser ab und lässt sich leichter automatisieren, wodurch es sich besser für die Serienproduktion eignet. Ein Flachbett bietet besseren Zugang und ist auf deutlich größere Längen ausziehbar, was es zur besseren Wahl für lange Wellen, schwere Teile und Kranbeladung macht.
Abschluss
Die Wahl der richtigen Drehmaschine hängt von wenigen, aber entscheidenden Fragen ab: Wie groß ist das Werkstück? Wie schwierig ist das Material? Wie viele Stück sollen gefertigt werden? Und wie viel Arbeit soll die Maschine ohne ständige Bedienerüberwachung leisten? Konventionelle Drehmaschinen eignen sich am besten für extreme Werkstückgrößen und geringe Stückzahlen. CNC-Flachbettdrehmaschinen vereinen diese Flexibilität mit programmierbarer Genauigkeit. CNC-Schrägbettdrehmaschinen bieten zwar weniger Bearbeitungslänge, dafür aber die Steifigkeit, die Spankontrolle und die Automatisierungsfähigkeit, die für die Serienfertigung unerlässlich sind. Die zugrundeliegenden Mechanismen – Schnittgeschwindigkeit, Vorschub, Spanbildung und Steifigkeit – sind bei allen drei Maschinentypen gleich. Nur wer diese Mechanismen versteht, kann die Maschinenspezifikationen in einen funktionierenden Prozess umsetzen.
BEMATO fertigt und exportiert das gesamte Spektrum an Drehmaschinen – von manuellen Tischdrehmaschinen bis hin zu Hochleistungs- und CNC-Maschinen – sowie Fräsmaschinen und Bearbeitungszentren . Benötigen Sie Unterstützung bei der Auswahl der passenden Maschine und Konfiguration für Ihre spezifische Teilezeichnung? Kontaktieren Sie unser Ingenieurteam . Teilen Sie uns das Material, den größten Durchmesser und die größte Länge sowie Ihr erwartetes Jahresvolumen mit, und wir empfehlen Ihnen die infrage kommenden Modelle.