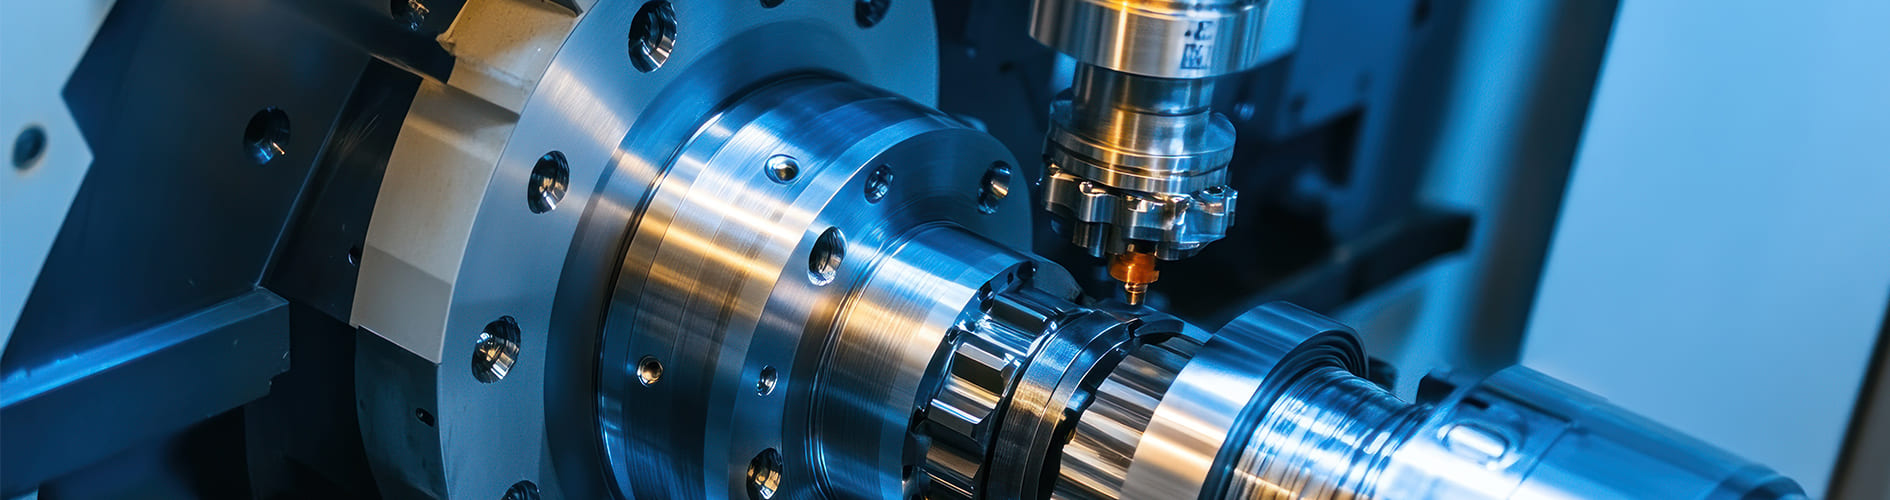
Người mua thường sử dụng thuật ngữ "máy phay CNC" và " trung tâm gia công " thay thế cho nhau, và sự nhầm lẫn này gây thiệt hại về tiền bạc. Trung tâm gia công được định nghĩa bởi những gì nó làm giữa các lần cắt, chứ không phải trong quá trình cắt – nó tự thay dao, tự quản lý phoi và chất làm mát, và chạy một chương trình để gia công chi tiết từ nguyên liệu thô đến thành phẩm mà không cần sự can thiệp của người vận hành. Hướng dẫn này giải thích trung tâm gia công là gì, cơ chế quyết định thời gian chu kỳ thực tế và độ chính xác, các loại trung tâm gia công chính, cách các ngành công nghiệp triển khai chúng và những điều cần kiểm tra trước khi mua.
Trung tâm gia công là gì?
Trung tâm gia công là máy phay CNC được trang bị bộ thay dao tự động (ATC), vỏ bảo vệ, hệ thống quản lý phoi và chất làm mát, và bộ điều khiển có khả năng vận hành chương trình đa dao hoàn chỉnh mà không cần người giám sát. Mọi trung tâm gia công đều là máy phay; không phải mọi máy phay đều là trung tâm gia công. Bộ thay dao là yếu tố phân biệt, và nó làm thay đổi hoàn toàn khía cạnh kinh tế.
Lý do nằm ở khâu thiết lập, chứ không phải tốc độ. Trên máy phay thủ công, một chi tiết cần phay mặt, ba mũi khoan, một mũi taro và một thanh doa đòi hỏi sáu lần thao tác, mỗi lần đều có nguy cơ làm sai lệch phôi hoặc gây lệch tâm. Trên trung tâm gia công, chi tiết được kẹp một lần và máy tự động lấy từng dụng cụ, do đó mối quan hệ hình học giữa mọi chi tiết được cố định bởi các trục của máy chứ không phải do sự cẩn thận của người vận hành. Độ chính xác được cải thiện nhờ loại bỏ các bước thiết lập, và chỉ thứ yếu là do máy chính xác hơn.
Ý tưởng duy nhất đó giải thích hầu hết các quyết định thiết kế sau này: tại sao máy nằm ngang sử dụng bộ thay pallet, tại sao máy năm trục tồn tại và tại sao "làm trong một lần" là cụm từ mà toàn bộ ngành sử dụng để tổ chức hoạt động.
Cơ chế hoạt động: Điều gì thực sự quyết định thời gian chu kỳ và độ chính xác?
Thời gian thay dao thường được nêu ra một cách không chính xác.
Các nhà sản xuất thường quảng cáo thời gian giữa các lần thay dao — số giây từ khi nhả dao này đến khi kẹp dao tiếp theo, thường là 1,5 đến 3 giây. Tuy nhiên , điều thực sự ảnh hưởng đến chu trình gia công là thời gian từ khi dao cuối cùng rời khỏi vị trí cắt đến khi dao tiếp theo bắt đầu cắt, bao gồm cả việc dừng trục chính, thu dao, thao tác thay dao, định vị lại và khởi động lại trục chính. Thời gian từ khi dao cuối cùng rời khỏi vị trí cắt thường gấp hai đến ba lần con số được quảng cáo. Đối với một chi tiết cần thay hai mươi dao, sự khác biệt giữa một bộ thay dao tốt và một bộ thay dao kém có thể lên tới một phút cho mỗi chi tiết — điều này, trong công việc sản xuất hàng loạt, làm lu mờ bất kỳ sự khác biệt nào về tốc độ cắt.
Gia tốc quan trọng hơn tốc độ di chuyển nhanh.
Các thông số tốc độ di chuyển nhanh (48 m/phút, 60 m/phút) trông rất ấn tượng nhưng lại ít quan trọng hơn nhiều so với suy đoán của người mua. Trên các chi tiết thông thường, quãng đường di chuyển giữa các trục ngắn — chỉ vài chục milimét giữa các lỗ. Máy không bao giờ đạt tốc độ nhanh tối đa khi di chuyển 30 mm; toàn bộ quãng đường di chuyển đều dành cho việc tăng tốc và giảm tốc. Gia tốc, được đo bằng g, là yếu tố quyết định thời gian trên các quãng đường di chuyển ngắn , và đây là thông số thường bị bỏ qua nhất trong các tài liệu quảng cáo. Khi so sánh hai máy gia công cần khoan nhiều, hãy hỏi về thông số gia tốc, chứ không phải tốc độ di chuyển nhanh.
Độ côn trục chính: Tại sao giao diện quyết định đường cắt
Khớp côn kết nối dụng cụ với máy, và độ cứng của nó quyết định độ sâu cắt tối đa mà trục chính có thể chịu được. Khớp côn BT hoặc CAT tiêu chuẩn chỉ tiếp xúc trên phần côn; dưới tải trọng, giá đỡ có thể hơi nghiêng bên trong khớp côn. Hệ thống tiếp xúc kép kẹp cả trên phần côn và mặt trục chính, làm tăng đáng kể độ cứng uốn và độ lặp lại. HSK sử dụng một khớp côn rỗng ngắn, giãn nở dưới lực kéo để kẹp cả hai bề mặt, đồng thời chống lại sự giãn nở ly tâm làm giảm độ bám ở tốc độ quay rất cao.
Nguyên tắc thực hành rất đơn giản. Các loại côn lớn hơn (BT50) phù hợp với gia công thô nặng trên thép; các loại nhỏ hơn (BT30, BT40) phù hợp với việc thay dao nhanh và tốc độ cao hơn. Dù bạn chọn loại nào, bạn cũng sẽ phải mua các giá đỡ cho nó trong suốt vòng đời của máy, vì vậy việc tiêu chuẩn hóa trong toàn bộ xưởng sẽ mang lại lợi ích kinh tế thực sự.
Nhìn về phía trước: Tại sao bộ điều khiển là một phần của cỗ máy
Trên đường viền 3D, chương trình bao gồm hàng nghìn đoạn thẳng ngắn. Nếu hệ thống điều khiển xử lý từng đoạn một, nó phải giảm tốc độ ở cuối mỗi đoạn, do đó máy sẽ di chuyển chậm và để lại các mặt không đều. Hệ thống điều khiển có chức năng dự đoán trước sẽ đọc trước hàng trăm khối, nhận biết rằng các đoạn thẳng tạo thành một đường cong mượt mà và kết hợp chúng thành chuyển động liên tục ở tốc độ cấp liệu tối đa. Đây là lý do tại sao hai máy có thông số kỹ thuật cơ khí giống hệt nhau có thể khác nhau tới 30% về thời gian chu kỳ và khác biệt rõ rệt về độ hoàn thiện bề mặt trong gia công khuôn mẫu. Tốc độ xử lý khối và độ sâu dự đoán trước là những thông số kỹ thuật đáng để hỏi.
Sự giãn nở nhiệt là kẻ âm thầm phá hủy độ chính xác.
Một trục chính chạy trong ba giờ sẽ giãn nở. Các vít me bi nóng lên và dài ra. Cột máy nghiêng khi một bên nóng lên. Trong một chu kỳ chạy dài không giám sát, sự trôi nhiệt – chứ không phải độ phân giải định vị – thường là nguyên nhân khiến các chi tiết cuối cùng không đạt dung sai trong khi các chi tiết đầu tiên hoàn hảo. Các máy móc hiện đại giải quyết vấn đề này bằng cấu trúc đối xứng, bộ làm mát trục chính, chất làm mát chảy qua các vít me bi và cơ chế bù nhiệt mô phỏng sự giãn nở từ các cảm biến nhiệt độ. Nếu bạn gia công với dung sai chặt chẽ trong các chu kỳ dài, hãy hỏi xem máy đó thực sự có cơ chế bù nhiệt nào.
Gia công ren cứng và trục chính đồng bộ
Gia công ren cứng đồng bộ chính xác chuyển động quay của trục chính với chuyển động cấp liệu trục Z, do đó mũi taro được điều khiển với bước ren chính xác mà không cần bù lực căng. Phương pháp này nhanh hơn và chính xác hơn so với giá đỡ taro nổi và cho phép tạo ra các ren sâu hơn, mịn hơn. Nó cũng đòi hỏi một trục chính có khả năng giảm tốc, đảo chiều và tăng tốc nhanh chóng với bộ mã hóa đủ chính xác để duy trì sự đồng bộ — đó là lý do tại sao thời gian chu kỳ taro của máy là một chỉ số thực sự hữu ích về chất lượng truyền động.
Định vị 3+2 không đồng thời với định vị năm trục.
Sự khác biệt này giúp người mua tiết kiệm được nhiều tiền hơn bất kỳ sự khác biệt nào khác. Trong gia công 3+2 (còn gọi là gia công năm trục định vị), hai trục quay nghiêng chi tiết đến một góc, kẹp chặt ở đó, và máy cắt bằng ba trục tuyến tính. Trong gia công năm trục đồng thời , cả năm trục di chuyển cùng nhau liên tục dọc theo đường chạy dao.
Phần lớn các gia công năm trục thực tế là 3+2 — gia công năm mặt của một chi tiết trong một lần thiết lập. Gia công đồng thời chỉ thực sự cần thiết cho các bề mặt cong liên tục như cánh quạt, lưỡi dao và khuôn phức tạp. Khả năng gia công đồng thời đòi hỏi nhiều hơn từ hệ thống điều khiển, hiệu chuẩn động học và phần mềm CAM, và chi phí cũng tăng theo. Việc mua máy gia công năm trục có khả năng gia công đồng thời cho công việc chỉ cần 3+2 là sự lựa chọn quá mức phổ biến nhất trong ngành.
Các bộ phận chính của trung tâm gia công
- Phần đế, cột và kết cấu — thường là gang đúc có nhiều gân; quyết định độ cứng và đặc tính nhiệt.
- Trục chính — truyền động bằng dây đai để tạo mô-men xoắn, truyền động trực tiếp để vận hành êm ái, hoặc trục chính tích hợp động cơ để đạt tốc độ cao.
- Hệ thống thay dao tự động — kiểu xoay không cần tay (đơn giản hơn, chậm hơn) hoặc kiểu hai tay (nhanh hơn, là tiêu chuẩn sản xuất).
- Hộp chứa dụng cụ — thường có từ 16 đến 60 ngăn; dung lượng hộp quyết định số lượng dụng cụ có thể được chứa cùng lúc.
- Trục tuyến tính — vít me bi với ray dẫn hướng tuyến tính hoặc rãnh hộp, được điều khiển bởi động cơ servo có phản hồi bộ mã hóa.
- Trục quay (thứ 4 và thứ 5) — bàn xoay hoặc trục quay bổ sung khả năng định vị góc.
- Bộ thay pallet — cho phép nạp chi tiết tiếp theo trong khi chi tiết hiện tại đang được cắt.
- Hệ thống băng tải phoi và hệ thống làm mát — bao gồm hệ thống làm mát xuyên trục chính cho các công việc khoan lỗ sâu.
- Hệ thống dò tìm — đầu dò trục chính để định vị chi tiết, đầu dò laser hoặc tiếp xúc để đo dụng cụ.
- Hệ thống điều khiển CNC — giao diện và động cơ chuyển động quyết định khả năng thực sự của máy móc.
Trung tâm gia công có thể làm được những gì?
- Gia công phay mặt và vai — các bề mặt phẳng, các bậc vuông và các mặt chuẩn.
- Gia công hốc và rãnh — cốt lõi của sản xuất khuôn mẫu.
- Khoan, doa và khoét lỗ — tạo các lỗ được định vị chính xác với kích thước và độ hoàn thiện cao.
- Gia công ren cứng và phay ren — ren trong, kể cả trong vật liệu cứng hoặc khó gia công.
- Tạo hình đường viền 3D — các bề mặt được điêu khắc từ đường chạy dao CAM.
- Gia công đa mặt — gia công nhiều mặt cùng lúc bằng một trục thứ 4 hoặc thứ 5.
- Kiểm tra trong quá trình sản xuất — tự động dò tìm các đặc điểm và áp dụng các giá trị bù trừ.
- Sản xuất tự động không cần giám sát — vận hành liên tục trong giờ nghỉ và qua đêm với hệ thống quản lý pallet và tuổi thọ công cụ.
Các loại trung tâm gia công
Các trung tâm gia công được phân loại theo hướng trục chính và bố cục cấu trúc. Những lựa chọn đó quyết định cách phôi được tạo ra, cách nạp phôi và liệu máy có phù hợp với gia công đơn lẻ hay sản xuất tự động hoàn toàn hay không.
1. Trung tâm gia công đứng (VMC)
Trung tâm gia công đứng có trục chính đặt thẳng đứng trên bàn cố định, và đây là loại máy công cụ được lắp đặt rộng rãi nhất trên thế giới. Nó có giá thành thấp so với khả năng của mình, dễ thiết lập và người vận hành có thể quan sát quá trình cắt.
Điểm mạnh của máy phay đứng là gia công các chi tiết phẳng, kẹp chặt vào bàn: tấm, vỏ, giá đỡ, khuôn, đồ gá. Máy phay đứng đa năng đảm nhiệm phần lớn công việc gia công thuê ngoài. Điểm yếu của nó là phoi. Trên máy phay đứng, phoi rơi vào hốc đang gia công và cần phải được làm sạch, vì vậy các hốc sâu trong thép cần hệ thống làm mát xuyên trục chính và lập trình cẩn thận, và việc phoi cắt lại là một rủi ro thường trực.
Thích hợp nhất cho: kỹ thuật chung, nguyên mẫu, tấm khuôn, giá đỡ và vỏ bọc, và bất kỳ xưởng nào có công việc thay đổi hàng tuần.
2. Trung tâm gia công taro (Trung tâm khoan-taro)
Trung tâm gia công taro là một loại VMC được tối ưu hóa cho tốc độ thay vì công suất. Nó sử dụng cấu trúc nhẹ hơn, độ côn nhỏ hơn (thường là BT30), gia tốc rất cao và bộ thay dao không cần tay cần, có thể thay dao trong khoảng một giây. Đối với các chi tiết có nhiều lỗ nhỏ — vỏ thiết bị điện tử, tấm kết nối, linh kiện thiết bị di động, khối van — trung tâm khoan taro có thể giảm một nửa chu trình của VMC kích thước đầy đủ, vì hầu hết thời gian dành cho việc định vị và thay dao chứ không phải cắt gọt.
Nhược điểm là khả năng cắt mạnh. Máy BT30 không thể cắt thép thô như máy BT40, và mục đích của nó cũng không phải vậy.
Thích hợp nhất cho: sản xuất số lượng lớn các chi tiết nhỏ có nhiều lỗ, linh kiện điện tử và hàng tiêu dùng, công việc sản xuất nhôm.
3. Trung tâm gia công ngang (HMC)
Trung tâm gia công ngang (HMC) xoay trục chính sang một bên. Lợi ích tức thời là trọng lực: phôi vụn rơi thẳng ra khỏi vết cắt thay vì tích tụ trong đó, vì vậy HMC có thể gia công thép và gang cả ngày mà không cần cắt lại phôi, và tuổi thọ dụng cụ cũng được cải thiện đáng kể.
Lợi ích lớn hơn cả là hệ thống thay đổi pallet. Hầu hết các máy HMC đều có hệ thống này, cho phép người vận hành đặt chi tiết tiếp theo lên pallet thứ hai trong khi máy gia công chi tiết đầu tiên — thời gian nạp liệu hoàn toàn biến mất khỏi chu trình. Thêm bàn xoay định vị và hệ thống thay đổi pallet của máy HMC có thể gia công bốn mặt của một chi tiết chỉ trong một lần kẹp. Sự kết hợp này là lý do tại sao máy HMC chiếm ưu thế trong sản xuất quy mô lớn mặc dù giá thành của chúng cao hơn đáng kể so với máy VMC.
Thích hợp nhất cho: sản xuất khối lượng trung bình đến cao, gang và thép, các bộ phận nhiều mặt và sản xuất tự động hoàn toàn.
4. Máy khoan và phay ngang CNC
Máy doa và phay ngang CNC được chế tạo xung quanh một trục doa mở rộng (trục W) có thể vươn sâu vào các chi tiết gia công lớn. Trong khi máy HMC là máy sản xuất hàng loạt, máy doa phay là máy gia công các chi tiết lớn: vỏ hộp số, thân bơm và van, khung hàn, các bộ phận ép.
Khả năng nổi bật của nó là tạo ra các lỗ khoan lớn, được căn chỉnh chính xác — ví dụ như các ổ đỡ đồng tâm xuyên suốt cả hai thành của vỏ, phải đồng trục trong phạm vi micromet, nếu không thì cụm lắp ráp sẽ không hoạt động. Một máy khoan và phay kết hợp với bàn xoay có thể gia công cả bốn mặt của một vỏ lớn mà không cần thay đổi cấu hình.
Thích hợp nhất cho: vỏ và khung lớn, kết cấu nặng, linh kiện máy móc hạng nặng và năng lượng, sửa chữa các cụm lắp ráp lớn.
5. Trung tâm gia công CNC hai cột
Khi các chi tiết gia công trở nên rất lớn, một cột đơn sẽ bị cong dưới tải trọng và nghiêng khi nóng lên. Trung tâm gia công CNC hai cột — còn được gọi là kiểu cầu hoặc kiểu giàn — có trục chính đặt trên một thanh ray ngang trải dài giữa hai cột. Vòng khép kín của cấu trúc phân bổ lực cắt và sự giãn nở nhiệt một cách đối xứng, do đó độ chính xác được duy trì trên toàn bộ hành trình tính bằng mét.
Những máy móc này chiếm ưu thế trong gia công khuôn mẫu lớn, các bộ phận kết cấu hàng không vũ trụ, đế máy công cụ và dụng cụ dập. Trung tâm gia công hai cột cũng là nơi lý tưởng cho các đầu gia công năm mặt lớn, có thể xoay để tiếp cận các cạnh của phôi cao mà không cần kẹp lại.
Thích hợp nhất cho: các chi tiết gia công rất lớn, khuôn mẫu lớn, cấu trúc hàng không vũ trụ và bất kỳ công việc nào yêu cầu độ chính xác cao trong suốt quá trình di chuyển dài.
6. Trung tâm gia công năm trục
Máy gia công năm trục bổ sung thêm hai trục quay, thường là bàn xoay (chi tiết nghiêng và quay) hoặc đầu xoay (trục chính nghiêng). Ưu điểm là có thể gia công năm mặt của chi tiết chỉ trong một lần kẹp, giúp loại bỏ thời gian thiết lập và sai số tích lũy do định vị lại.
Thiết kế trục xoay cứng cáp hơn và phù hợp hơn với các chi tiết nhỏ; thiết kế nghiêng đầu phù hợp với các chi tiết lớn mà không thể nghiêng được một cách thực tế. Như đã thảo luận ở trên, hầu hết các công việc gia công năm trục trong sản xuất đều là định vị 3+2 — máy phay đứng năm trục (VMC) bù lại chi phí nhờ việc loại bỏ thời gian thiết lập trước khi bất kỳ ai chạy đường chạy dao đồng thời trên đó.
Trung tâm gia công đứng so với trung tâm gia công ngang
| Tiêu chí | Theo chiều dọc (VMC) | Ngang (HMC) |
|---|---|---|
| Định hướng trục chính | Theo phương thẳng đứng, phía trên bàn | Nằm ngang, bên cạnh tác phẩm |
| Sơ tán chip | Khoai tây chiên rơi vào khe hở. | Khoai tây chiên rơi xuống nhờ trọng lực. |
| Chi phí mua hàng | Thấp hơn | Cao hơn đáng kể |
| Thiết lập và khả năng hiển thị | Tuyệt vời — thoáng đãng và dễ quan sát. | Đóng gói kín; hàng được chất lên pallet. |
| Bộ thay pallet | Tùy chọn và không phổ biến | Tiêu chuẩn trên hầu hết các máy móc |
| Số mặt kẹp | Một (cộng thêm tùy chọn trục thứ 4) | Bốn, với một bảng chỉ mục |
| Thép và gang | Tốt, có khả năng quản lý chip. | Xuất sắc |
| Sử dụng trục chính | Dừng lại để bốc dỡ hàng | Cắt trong khi người vận hành đang nạp hàng |
| Khối lượng sản xuất tốt nhất | Sản phẩm độc nhất vô nhị đến quy mô vừa. | Mức độ sáng trung bình đến cao, tắt đèn. |
Nguyên tắc quyết định: máy phay đứng (VMC) giảm thiểu chi phí sở hữu máy; máy phay ngang (HMC) giảm thiểu chi phí sản xuất một chi tiết. Dưới một sản lượng hàng năm nhất định, VMC thắng thế về tổng chi phí; trên mức đó, khả năng sử dụng trục chính và khả năng xử lý phoi của HMC vượt trội hơn hẳn.
Ứng dụng công nghiệp của trung tâm gia công
Mỗi lĩnh vực đều sử dụng các trung tâm gia công, nhưng mỗi lĩnh vực lại dựa trên một đặc điểm khác nhau. Xác định đặc điểm nào chi phối công việc của bạn là con đường ngắn nhất để tìm được máy móc phù hợp.
Sản xuất khuôn mẫu và khuôn dập
Các khoang, lõi, thanh trượt và điện cực đòi hỏi chu kỳ hoàn thiện dài với bước dịch chuyển nhỏ. Áp lực đặt ra là chất lượng bề mặt, độ ổn định nhiệt và hiệu suất dự đoán . Một chu kỳ hoàn thiện có thể kéo dài mười hai giờ, trong đó độ lệch phải nằm trong phạm vi micromet và hệ thống điều khiển phải kết hợp hàng nghìn phân đoạn nhỏ mà không bị giảm tốc. Máy hai cột và máy VMC thông số kỹ thuật cao với bù nhiệt chiếm ưu thế.
Ô tô và hệ thống truyền động
Đầu xi lanh, thân máy, vỏ hộp số và giá đỡ được gia công từ các chi tiết đúc với số lượng lớn. Áp lực đặt ra là việc sử dụng trục chính, kiểm soát phoi và khả năng xử lý của quy trình . Gang tạo ra phoi mài mòn cần phải được loại bỏ ngay lập tức khỏi vết cắt, và máy phải hoạt động liên tục trong thời gian nghỉ. Điều này gần như là đặc thù của máy gia công trung gian có hệ thống pallet chứa phôi.
Cấu trúc hàng không vũ trụ
Các thanh sườn, thanh giằng, giá đỡ và vỏ được phay từ vật liệu đặc với lượng vật liệu được loại bỏ lớn, hoặc từ titan ở tốc độ thấp và mô-men xoắn cao. Áp lực đặt ra là khả năng tiếp cận năm mặt, tốc độ loại bỏ kim loại và kiểm soát biến dạng . Thành mỏng giúp giảm ứng suất dư khi vật liệu được loại bỏ, do đó chiến lược gia công và đồ gá quan trọng không kém gì máy móc. Máy năm trục và máy hai cột là tiêu chuẩn.
Năng lượng và Thiết bị hạng nặng
Vỏ tuabin, thân bơm và van, vỏ hộp số và các bộ phận máy ép thường có kích thước lớn và nặng. Áp lực gia công phụ thuộc vào không gian làm việc, tải trọng bàn máy và độ thẳng hàng của lỗ khoan . Máy khoan và phay ngang chiếm ưu thế vì các chi tiết quan trọng thường là các lỗ khoan đồng trục lớn cần được gia công mà không cần kẹp lại phôi.
Điện tử và Sản phẩm tiêu dùng
Vỏ máy, tản nhiệt, tấm nối và khung thiết bị là những chi tiết nhỏ bằng nhôm với nhiều lỗ và chi tiết phức tạp. Áp lực ở đây là tốc độ thay dao và gia tốc , chứ không phải công suất cắt. Các trung tâm taro được chế tạo xung quanh trục chính BT30 là giải pháp tiêu chuẩn, thường được vận hành trong các dây chuyền nhiều máy do một người điều khiển.
Thiết bị y tế
Các bộ phận cấy ghép, thân dụng cụ và các thành phần phẫu thuật đều nhỏ, phức tạp, được làm từ titan hoặc thép không gỉ dùng trong cấy ghép, và hoàn toàn có thể truy xuất nguồn gốc. Áp lực đặt ra là khả năng tiếp cận năm trục, tính toàn vẹn bề mặt và việc lập hồ sơ . Các bộ phận phải được hoàn thiện đầy đủ, bởi vì mỗi lần thiết lập bổ sung là một bước quy trình được xác nhận khác.
Các xưởng kỹ thuật tổng hợp và xưởng gia công phụ
Công việc không thể dự đoán trước và số lượng sản phẩm mỗi lô nhỏ. Áp lực nằm ở thời gian thiết lập và tính linh hoạt . Một máy phay đứng (VMC) mạnh mẽ với kho dụng cụ lớn và trục thứ 4 có thể đáp ứng được rất nhiều loại công việc, và dung lượng kho dụng cụ quan trọng hơn hầu hết người mua nghĩ – việc luôn để sẵn các dụng cụ thông dụng giúp giảm thời gian thiết lập cho mỗi công việc.
Các nhà sản xuất máy công cụ và thiết bị vốn đầu tư
Các đế, cột, thanh trượt và bàn là những chi tiết đúc lớn, nặng, độ chính xác của chúng quyết định độ chính xác của mọi thứ được chế tạo trên chúng. Áp lực đặt ra là độ chính xác hình học trên các chuyển động dài và tính đối xứng nhiệt . Máy gia công cột đôi là lựa chọn tối ưu, thường được trang bị hệ thống kiểm tra trong quá trình gia công để xác minh hình học trước khi chi tiết rời khỏi máy.
Cách chọn trung tâm gia công phù hợp
Tính toán kích thước hành trình xung quanh các phụ kiện, không phải các bộ phận.
Hành trình di chuyển theo trục X, Y và Z phải đủ chỗ cho chi tiết gia công cộng với đồ gá, cộng với dụng cụ dài nhất, cộng với khoảng trống để dụng cụ thu vào và thay thế. Trục Z là trục mà người mua thường đánh giá thấp nhất, bởi vì cả chiều dài dụng cụ và chiều cao đồ gá đều chiếm dụng nó.
Đếm số mặt, sau đó quyết định trục.
Nếu các chi tiết chỉ cần gia công một mặt, máy phay đứng (VMC) là đủ. Hai hoặc ba mặt có thể xoay quanh một trục thì cần trục thứ tư. Bốn hoặc năm mặt, hoặc các chi tiết có góc cạnh, thì cần máy 5 trục — nhưng như đã thảo luận, hãy xác nhận xem bạn cần định vị 3+2 hay chuyển động đồng thời thực sự trước khi trả tiền cho loại máy sau.
Hãy để thể tích quyết định bố cục dọc hay ngang.
Hãy tính toán xem việc xếp dỡ phôi chiếm bao nhiêu phần trăm chu kỳ máy. Nếu việc xếp dỡ chiếm 20% chu kỳ và máy hoạt động cả ngày, bộ thay pallet sẽ trả lại 20% đó trực tiếp cho thời gian hoạt động của trục chính. Phép tính đó, chứ không phải giá mua, mới là cơ sở khách quan để lựa chọn giữa máy phay đứng (VMC) và máy phay ngang (HMC).
Hãy thiết kế hộp đựng dụng cụ thật rộng rãi.
Một chiếc hộp đựng dụng cụ vừa vặn với công việc hiện đại buộc người dùng phải thay đổi dụng cụ giữa các công việc, điều này đồng nghĩa với việc tốn thời gian thiết lập. Các ngăn phụ là một trong những tùy chọn có dung lượng rẻ nhất khi đặt hàng và là những tùy chọn đắt nhất khi thêm vào sau này.
Chọn đặc tính trục chính phù hợp với vật liệu
Nhôm cần tốc độ quay cao và khả năng thoát phoi tốt; thép và gang cần mô-men xoắn ở tốc độ quay thấp và độ cứng vững; titan cần cả mô-men xoắn và khả năng quản lý nhiệt. Trục chính truyền động bằng dây đai cung cấp mô-men xoắn ở tốc độ thấp; trục chính tích hợp động cơ mang lại tốc độ và độ êm ái. Hãy xác định vật liệu nào chiếm ưu thế trước khi so sánh các thông số.
Hãy coi bộ điều khiển như một phần của máy móc.
Độ sâu cắt dự đoán, tốc độ xử lý khối, hỗ trợ dò tìm, quản lý tuổi thọ dụng cụ và khả năng sử dụng phần mềm CAM sau gia công đều quyết định hiệu quả hoạt động thực tế của máy. Việc lựa chọn một hệ thống điều khiển mà nhân viên đã quen thuộc sẽ có giá trị hơn là một hệ thống có thông số kỹ thuật tốt hơn một chút nhưng lại gây khó khăn trong việc thích ứng.
Lên kế hoạch cho các thiết bị ngoại vi trước khi cài đặt.
Loại băng tải phoi, hệ thống lọc chất làm mát, áp suất xuyên trục chính, hệ thống hút sương, yêu cầu về nền móng và nguồn điện đều cần được quyết định sớm. Việc lắp đặt thêm băng tải phoi hoặc nâng cấp áp suất chất làm mát sau khi đã lắp đặt sẽ gây gián đoạn và tốn kém.
Cách bảo trì trung tâm gia công
- Làm sạch đầu côn trục chính trước mỗi lần thay dao. Chỉ một mảnh vụn nhỏ trong đầu côn cũng tạo ra độ lệch tâm, làm hỏng bề mặt gia công và rút ngắn tuổi thọ dao. Đây là phút quan trọng nhất trong toàn bộ quy trình bảo trì.
- Bảo dưỡng bộ phận thay dao. Các bộ phận kẹp, con lăn dẫn hướng và cơ cấu định vị hộp chứa dao đều bị mòn. Một dụng cụ bị rơi ở tốc độ 10.000 vòng/phút sẽ gây hư hại nhiều hơn là chỉ bản thân dụng cụ.
- Quản lý dung dịch làm mát một cách chủ động. Kiểm tra nồng độ hàng tuần, vớt bỏ dầu thừa và làm sạch bộ lọc. Tình trạng dung dịch làm mát ảnh hưởng đến độ hoàn thiện bề mặt, tuổi thọ dụng cụ, sự ăn mòn máy móc và sức khỏe người vận hành.
- Hãy chú ý đến các dấu hiệu cảnh báo của trục chính. Nhiệt độ tăng, tiếng ồn hoặc rung động là dấu hiệu báo trước sự hỏng hóc. Việc thay thế bạc đạn theo lịch trình có chi phí thấp hơn nhiều so với việc phải đại tu trục chính đột xuất và mất thời gian sản xuất.
- Kiểm tra độ rơ của vít me bi và hình học trục hàng năm. Sử dụng thước đo độ rơ hoặc máy đo giao thoa laser. Độ rơ tăng dần biểu hiện đầu tiên là đường nội suy tròn không đều và bề mặt hoàn thiện kém khi đảo chiều quay.
- Hãy giữ cho các tấm che dẫn hướng được nguyên vẹn. Ống thổi bị hư hỏng sẽ cho phép phoi và chất làm mát lọt vào các rãnh dẫn hướng, đây là con đường nhanh nhất dẫn đến mài mòn trục tốn kém.
- Hãy để máy khởi động và làm nóng. Chu trình khởi động được lập trình trước khi thực hiện các công việc đòi hỏi độ chính xác cao sẽ loại bỏ hầu hết các lỗi do nhiệt mà hầu như không tốn chi phí.
Câu hỏi thường gặp
Máy phay CNC và trung tâm gia công có những điểm khác biệt nào?
Trung tâm gia công là máy phay CNC có hệ thống thay dao tự động, vỏ bảo vệ và hệ thống quản lý phoi, có khả năng vận hành chương trình đa dao hoàn chỉnh mà không cần người giám sát. Hệ thống thay dao tự động là điểm khác biệt quan trọng, vì nó loại bỏ các bước thiết lập giữa các thao tác.
Liệu trung tâm gia công ngang có đáng với chi phí bỏ ra thêm không?
Điều đó phụ thuộc vào khối lượng và vật liệu. Máy tiện ngang (HMC) loại bỏ phoi nhờ trọng lực và tiếp tục gia công trong khi người vận hành chất pallet tiếp theo. Nếu việc chất hàng chiếm một phần đáng kể trong chu trình gia công và máy hoạt động ổn định, thời gian trục chính được tiết kiệm thường sẽ bù đắp cho giá thành. Đối với các công việc có khối lượng nhỏ và đa dạng, máy tiện đứng (VMC) là khoản đầu tư tốt hơn.
Tôi có cần một trung tâm gia công năm trục không?
Nếu chi tiết của bạn cần gia công trên nhiều mặt hoặc ở các góc phức hợp, thì câu trả lời là có — nhưng hầu hết các công việc như vậy chỉ cần định vị 3+2, trong đó chi tiết được nghiêng, kẹp và cắt bằng ba trục. Chuyển động năm trục đồng thời là cần thiết cho các bề mặt cong liên tục như cánh quạt và lưỡi dao, và chi phí sẽ cao hơn đáng kể.
Tôi cần hộp chứa dụng cụ có dung lượng bao nhiêu?
Hãy đếm số lượng dụng cụ trong công việc phức tạp nhất của bạn, sau đó cộng thêm số lượng dụng cụ thông thường mà bạn muốn để sẵn trong hộp chứa dụng cụ. Dung lượng hộp chứa dụng cụ mua lúc đặt hàng thì rẻ; việc bổ sung sau này hiếm khi tiết kiệm chi phí.
Tại sao phần đầu và phần cuối của một chu kỳ dài lại có kết quả đo khác nhau?
Hầu hết các trường hợp đều do sự giãn nở nhiệt ở trục chính, vít me bi và kết cấu máy. Hãy sử dụng chu trình khởi động, kiểm tra xem máy có chức năng bù nhiệt hay không, và cân nhắc làm mát trục chính hoặc làm mát vít me bi nếu bạn cần độ chính xác cao trong thời gian dài sản xuất.
Phần kết luận
Trung tâm gia công bù lại chi phí bằng cách loại bỏ các bước thiết lập, và mọi quyết định thiết kế đều xuất phát từ đó: bộ thay dao, bộ thay pallet, các trục quay, vỏ máy. Khi so sánh các máy, hãy xem xét các thông số kỹ thuật thực sự quyết định kết quả, chứ không chỉ tốc độ di chuyển nhanh và tốc độ trục chính tối đa — thời gian thay dao từ khi gia công đến khi gia công, gia tốc trục, độ cứng giao diện trục chính, hiệu suất dự đoán và bù nhiệt. Sau đó, hãy để hình dạng của chi tiết quyết định hướng trục chính, khối lượng gia công quyết định hướng dọc hay ngang, và số lượng mặt quyết định số lượng trục.
BEMATO sản xuất và xuất khẩu đầy đủ các loại trung tâm gia công – trung tâm đứng, trung tâm taro, trung tâm ngang, trung tâm doa và phay, và trung tâm hai cột – cùng với máy phay và máy tiện . Nếu bạn cần hỗ trợ để lựa chọn cấu hình máy phù hợp với bản vẽ chi tiết, hãy liên hệ với đội ngũ kỹ thuật của chúng tôi, cung cấp thông tin về vật liệu, kích thước chi tiết, số mặt, dung sai và sản lượng dự kiến hàng năm, và chúng tôi sẽ đề xuất các loại máy phù hợp nhất.